


حلول صب الحقن لقطع غيار السيارات
Aug 05, 2026
حلول للخدوش السطحية (علامات الغرق/الانخفاض) في أجزاء السيارات المقولبة بالحقن
تتمتع الأجزاء المصبوبة بالحقن في السيارات-بمتطلبات صارمة فيما يتعلق بجودة السطح وثبات الأبعاد، خاصة بالنسبة لمكونات السطح الخارجي والداخلي A-. أثناء الإنتاج، تظهر علامات غرق السطح (عيوب الانكماش) بشكل متكرر، وتتركز عادةً في مناطق مثل الأضلاع ورؤوس البراغي والنتوءات السميكة محليًا. لا تؤثر هذه العيوب على المظهر المرئي فحسب، بل يمكن أن تؤدي في الحالات الشديدة إلى سوء تركيب التجميع وعيوب الطلاء المبالغ فيها وتؤدي في النهاية إلى رفض المنتج. السبب الجذري لعلامات الحوض يكمن في الانكماش غير المتساوي بين المناطق السميكة والرقيقة أثناء مرحلة تبريد الذوبان، حيث يسحب الانكماش المستمر في المقاطع السميكة الطبقة السطحية، مما يؤدي إلى حدوث المنخفضات. تشمل العوامل التي تساهم في هذا العيب تصميم المنتج، وبناء القالب، وعملية القولبة بالحقن، والمواد الخام. يجب أن يتبع التحسين أسلوبًا منظمًا-يقوم أولاً بضبط معلمات العملية، ثم تعديل القالب، وأخيرًا تحسين بنية المنتج، والتقدم من الحلول الأسهل إلى الحلول الأكثر صعوبة. وفيما يلي مراجعة شاملة للتدابير التصحيحية.
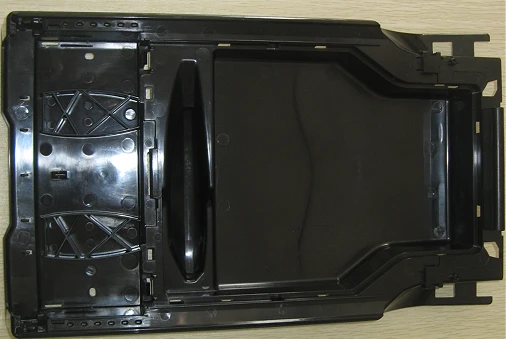
صندوق تخزين بلاستيك ABS + PC
I. تعديل عملية صب الحقن
1. صيانة الضغط والضغط
زيادة الضغط القابضة:أثناء مرحلة الضغط القابضة، تتم إضافة المواد بشكل مستمر إلى التجويف لمواجهة الانكماش. بالنسبة لقطع غيار السيارات، يوصى بالاعتماد بشكل أساسي على الضغط المستمر وليس فقط على ضغط الحقن.
تمديد وقت الضغط القابضة:من غير الفعال ممارسة الضغط حتى تتجمد البوابة وتصبح مغلقة تمامًا.
احتباس الضغط المجزأ:المرحلة الأولى-ملء الضغط العالي-المرحلة الثانية-الضغط المنخفض-الضغط لمنع الضغط الزائد (لتجنب البقع البيضاء والاعوجاج في الأجزاء الخارجية).
المفهوم الخاطئ: مجرد زيادة ضغط الحقن. بعد ملء تجويف القالب أثناء عملية الحقن، يصعب نقل الضغط إلى المناطق ذات الجدران السميكة-، ويكون التحسين محدودًا.
2. التحكم في درجة الحرارة
خفض درجة حرارة المواد بشكل مناسب:لا ينبغي أن تكون درجة حرارة الذوبان مرتفعة جدًا لأنها ستزيد من معدل الانكماش؛ كما يجب ألا يكون منخفضًا جدًا لتجنب اللحام السيئ والطلقات القصيرة.
درجة حرارة الموت
✅ جزء المظهر: فقط زيادة درجة حرارة القالب، يصبح تبريد سطح الذوبان أبطأ، وهو مفيد لنقل الضغط ويقلل التجاعيد
⚠️ إذا كانت درجة حرارة القالب مرتفعة جداً فسوف تطيل فترة التبريد وتزيد من الانكماش الكلي. من الضروري العثور على نقطة التوازن.
خفض درجة حرارة الفوهة ونظام العداء الساخن,تقليل الانكماش-بعد المعالجة الناتج عن التمدد الحراري المستمر للمصهور.
3. السرعة وتغيير المواقف
- أثناء عملية التعبئة، قم بتقليل سرعة الحقن في المرحلة اللاحقة لمنع التجميد المبكر للقسم السميك ومنع الذوبان المضغوط من الدخول؛
- قم بتقصير موضع تبديل V/P والتحويل إلى حالة الضغط في أسرع وقت ممكن. لا تنتظر حتى اكتمال التعبئة بالكامل قبل التبديل.
4. وقت التبريد
تمديد وقت التبريد بشكل صحيح للسماح للجزء بالتصلب الكامل قبل إزالته؛ إذا كانت الإزالة مبكرة جدًا، فسيكون الجزء البلاستيكي في درجة حرارة عالية وناعمًا، مما يجعله عرضة للانكماش والاكتئاب اللاحق.
5. الضغط الخلفي
زيادة الضغط الخلفي قليلاً، وجعل الذوبان أكثر كثافة، وتقليل الفراغات الداخلية، وتحسين علامات الانكماش قليلاً. ومع ذلك، لا ينبغي أن يكون مرتفعًا جدًا، وإلا فإن ارتفاع درجة الحرارة سيكون كبيرًا جدًا.
ثانيا. تحسين هيكل البوابة والعداء والقالب
يجب وضع البوابة في أقرب مكان ممكن من الاكتئابBOSS بالنسبة للأعمدة والأضلاع السميكة، ضع الغراء بالقرب منها لضمان وصول ضغط التثبيت إلى منطقة الجدران السميكة -مباشرة؛ سيؤدي تطبيق الغراء على مسافة طويلة إلى فقدان الضغط بشكل كبير.
زيادة قطر البوابة / تقصير وقت تجميد البوابةتتصلب البوابة الصغيرة بسرعة، مما يجعل من المستحيل الحفاظ على الضغط للتغذية المستمرة؛ بالنسبة لقطع غيار السيارات الكبيرة، يتم استخدام البوابات ذات الشكل المروحي، والبوابات المغمورة، والبوابات الساخنة بشكل شائع.
تحسين نظام العادمفي المنطقة السميكة-، سيشكل الهواء المحبوس انخفاضات وفقاعات؛ في نهايات شرائح التسليح وفي المقاطع السميكة يجب توفير أخاديد للتهوية.
تحسين نظام مياه التبريدتعمل المنطقة السميكة- على زيادة قنوات المياه، حيث تكون قنوات المياه قريبة من التجويف، مما يقلل الفرق في درجة الحرارة بين المناطق السميكة والرقيقة ويتجنب الإفراط في التسخين والانكماش المحلي؛ يُعطى عمود BOSS الأولوية لمعالجة ألواح حجب المياه-وتبريد النافورة.
تجنب تراكم الحرارة المحليةالزوايا الحادة والأجزاء السميكة من قلب القالب عرضة لتراكم الحرارة. ولذلك، فمن الضروري استخدام إدراج النحاس البريليوم لتسريع تبديد الحرارة.
ثالثا. تصميم هيكل المنتج
السبب الأكثر شيوعًا لعيوب الأجزاء البلاستيكية في السيارات: التغير المفاجئ في سمك الجدار.
1. سمك الجدار موحد، مع التحكم في الفرق في سمك الجدار ليكون أقل من 20%؛
2. سمك الضلع أقل من أو يساوي 0.6 إلى 0.7 مرة سمك الجدار الرئيسي (إذا تجاوزت هذه النقطة، يكون الجزء الخلفي من الضلع عرضة للاكتئاب)؛
3. عمود بوس:
o لا تجعله عمودًا غليظًا متينًا؛
o جعل جذر العمود غائراً أو مجوفاً (سرقة اللحم)؛
o زيادة نصف القطر عند الجذر وتقليل السمك الموضعي؛
4. النتوءات السميكة، المناطق السميكة تسرق المواد مباشرة من الخلف (تفرغ)، مما يزيل اللحم السميك من الجذر من المصدر.
تجربة الصناعة: بالنسبة للمظهر أ، إذا كانت هناك أضلاع سميكة أو BOSS على الظهر، فإن سرقة اللحوم وحدها يصعب إزالة علامات الانكماش تمامًا عند ضبط الماكينة.
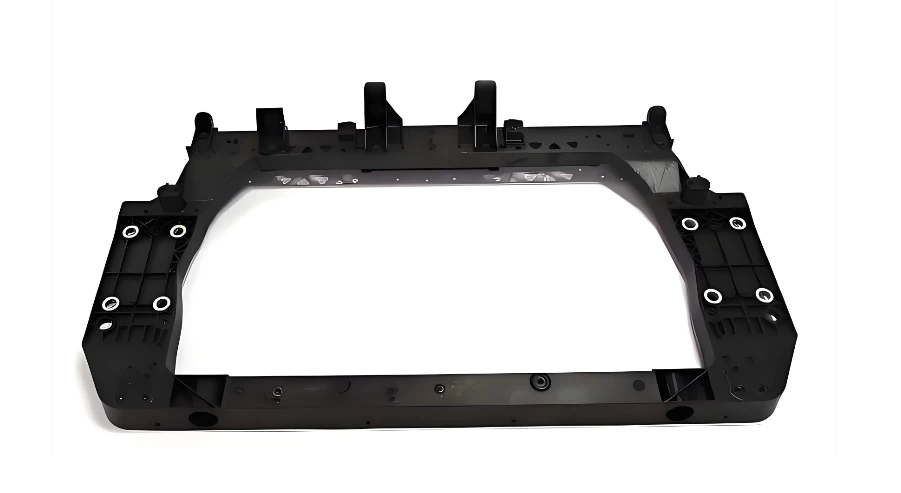
الإطار الأمامي-للسيارات
رابعا. تعديل اتجاه المواد
1. في ظل نفس الظروف: تنكمش المواد البلورية (PP، PA، POM) أكثر بكثير من المواد غير البلورية (ABS، PC)، وتكون أكثر عرضة للمسافة البادئة؛
2. إضافة الألياف الزجاجية والحشوات المعدنية يمكن أن يقلل من معدل انكماش القالب ويخفف المسافة البادئة.
3. اختيار درجة انكماش منخفضة-؛
4. تؤدي نسبة المواد المعاد تدويرها المفرطة إلى تقلبات في كثافة الذوبان وعلامات انكماش غير مستقرة. تحكم بدقة في نسبة المزج.
V. تسلسل التحقيق السريع
تأكد مما إذا كان موضع المسافة البادئة يتوافق مع الأضلاع الخلفية / الأعمدة / المقاطع السميكة → تحديد ما إذا كانت مسافة بادئة سميكة نموذجية-للجدار
زيادة وقت ضغط الإمساك ورفع ضغط الإمساك للاختبار (الأولوية)
اضبط -درجة حرارة القالب ودرجة حرارة المادة، وقم بتحسين نقطة تبديل V/P
تحقق مما إذا كانت مسافة البوابة وحجمها كافيين
تحقق مما إذا كان العادم في الوضع السميك سيئًا
إذا كانت الطرق المذكورة أعلاه غير فعالة: تقييم تعديل القالب (زيادة حجم البوابة، إضافة تبريد داخلي) أو سرقة لحوم المنتج
- المسافة البادئة (المسافة البادئة): السطح مقعر إلى الداخل، بدون ثقوب، على الجانب الخارجي للقسم السميك؛
- فقاعة فراغية: تجويف داخلي في الجزء المصبوب، يحدث بشدة عندما ينهار السطح، وينتج في الغالب عن عدم كفاية ضغط التثبيت + سمك الجدار الزائد. نهج التعامل هو نفسه.


