النقاط الفنية الرئيسية لأدوات صب السيارات بتوقيت جرينتش
Sep 09, 2026
إن المواد المركبة المقواة المصنوعة من الألياف الزجاجية بتوقيت جرينتش -اللدائن الحرارية، مع مزاياها الرائعة المتمثلة في الوزن الخفيف، ومقاومة الصدمات، وقابلية إعادة التدوير، تم تطبيقها على نطاق واسع في المكونات الهيكلية الكبيرة لمركبات الطاقة الجديدة، مثل دروع البطاريات، وواقيات الجزء السفلي من الجسم، ووحدات الواجهة الأمامية-. على عكس عملية القولبة بالضغط SMC التقليدية بالحرارة، يستخدم القولبة بتوقيت جرينتش مسار عملية يتضمن التسخين الخارجي لمادة الصفائح وتبريد القالب للتشكيل، مما يفرض متطلبات خاصة على صلابة الأدوات، وأنظمة التحكم في درجة الحرارة، وهياكل القص، والتوافق مع الأتمتة. تركز هذه الورقة على مكونات GMT الكبيرة للسيارات وتقدم التصميم الهيكلي لأدوات صب اللدائن الحرارية والنقاط الرئيسية للتحكم في درجة الحرارة والمشكلات الشائعة وحلول تحسين العمليات المقابلة.
I. الهيكل العام لمعدات العمل (أجزاء السيارات الكبيرة)
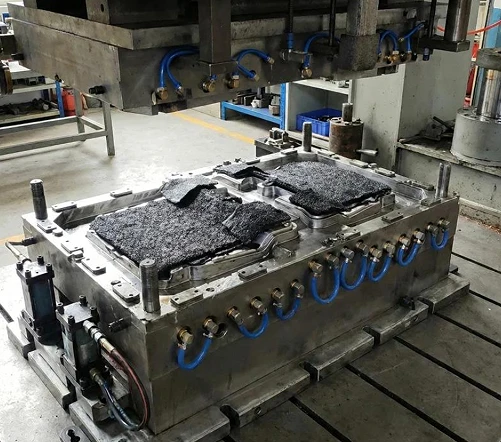
1. هيئة إطار القوالب
المواد: فولاذ مقوى P20 / 718H مع صلابة HRC30 - 36. إطار سميك وأضلاع تقوية خلفية لتحمل الضغط العالي 10 - 20 ميجا باسكال ومنع القوالب الكبيرة الحجم - من التشوه بسبب الضغط.
يتم صقل سطح تجويف القالب باستخدام Ra0.8 - 1.6 μm؛ زاوية المسودة هي 3 درجات - 5 درجة لمنع خدوش السطح أثناء قولبة الأجزاء الكبيرة؛ دبابيس توجيه دقيقة وأكمام توجيهية + دبابيس تحديد المواقع للتحكم في فجوة الإغلاق وقمع الفلاش.
حافة القص: هيكل حافة القص العمودي القابل للتمدد، القص المباشر داخل القالب، مما يقلل من عملية التشذيب اللاحقة ويتحكم في سمك الفلاش.
· نظام القذف: طرد متزامن متعدد-النقاط، مما يمنع الالتواء أثناء إخراج الأجزاء ذات الحجم الكبير-؛ يمكن دمجها مع عادم الفراغ لتحسين جودة السطح.
2. نظام الإدارة الحرارية [جوهر أدوات GMT]
الفرق الرئيسي بين GMT وSMC: يتم تسخين قوالب SMC بشكل مستمر؛ تجهيزات العمل بتوقيت جرينتش مخصصة بشكل أساسي للتبريد.
1. دائرة مياه التبريد ذات الفتحة العالية -التدفق العميق-المقسمة (ضرورية للأجزاء الكبيرة)
بالنسبة للقطع الكبيرة التي يزيد حجمها عن متر واحد، فإن اختلافات معدل التبريد في سماكات الجدران المختلفة ومواضع الأضلاع يمكن أن تسبب بسهولة إجهادًا متبقيًا وتشوهًا. باستخدام التحكم المستقل في درجة الحرارة، يمكن إنشاء المناطق الرئيسية لأداء التبريد المطابق، وتحقيق تبديد متوازن للحرارة، وضمان استقرار الأبعاد.
1. التدفئة المساعدة المحلية: يمكن تكوين أنابيب التدفئة الكهربائية في منطقة تركيب الأجزاء المدمجة ومناطق الأضلاع السميكة لتجنب التبريد المبكر ونقص المواد.
درجة حرارة عمل القالب: 60 - 90 درجة؛ التسخين المسبق خارج فرن المواد الصفائحية: 170 - 190 درجة، يمنع منعا باتا تجاوز 230 درجة، لمنع تدهور مصفوفة PP.
3. واجهة التكيف الآلي
· واجهة مناولة المواد المحجوزة للعقرب الميكانيكي وكتل تحديد موضع الصفائح؛
· دائرة النفط ودائرة الهواء المتكاملة. متوافق مع حمولة الضغط الهيدروليكي: 1600 - 4000ضغط هيدروليكي كبير.
ثانيا. الميزات الرئيسية لمكونات وأدوات GMT النموذجية للسيارات
|
أجزاء بتوقيت جرينتش |
النقاط الرئيسية لتصميم ملابس العمل |
|
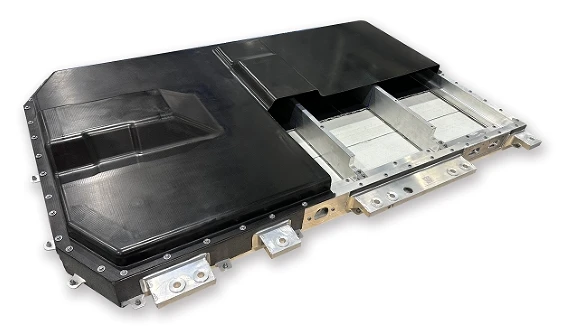
غطاء حماية لحزمة البطارية |
لوح مسطح بمساحة كبيرة- + أضلاع تقوية كثيفة؛ تبريد المنطقة إطار قالب صلابة عالية. نتوءات متعددة للتثبيت. في-تشذيب القالب |
|
لوحة حماية أسفل السيارة |
نسبة عرض إلى ارتفاع عالية، جدار رقيق؛ التحكم في التزييف؛ عادم فراغ شفة منخفضة |
|
دعامة الوحدة الأمامية-النهاية |
أجزاء مدمجة متعددة؛ التقعرات والتحدبات المعقدة. التحكم في تدفق المواد، وحماية الألياف من القص المفرط |
|
شعاع مضاد-للاصطدام |
-المكونات الهيكلية للقسم السميك؛ الاحتفاظ بالضغط المناسب. تبريد متوازن لضمان أداء التأثير |
ثالثا. الاختلافات الرئيسية بين أدوات GMT وأدوات SMC
|
مشروع |
أدوات بتوقيت جرينتش بالحرارة |
أدوات SMC بالحرارة |
|
مبدأ صب |
يتم تسخين مادة الصفائح خارج الفرن، ويبرد القالب ويتصلب (تغير الطور الفيزيائي) |
يتم تسخين القالب باستمرار، ويخضع الراتينج للمعالجة الكيميائية والربط المتبادل. |
|
نظام التحكم في درجة الحرارة |
تستخدم بشكل رئيسي تبريد المنطقة |
التدفئة المستمرة (الزيت الساخن / التدفئة الكهربائية) |
|
دورة صب |
45-90 s |
3-6 دقائق |
|
إعادة تدوير المواد |
يمكن سحق المكونات وإعادة استخدامها. |
غير قابلة لإعادة التدوير |
|
خطر الفشل |
إرهاق الدورة الباردة والساخنة، وانسداد الممر المائي، وتآكل حافة الشفرة |
-تآكل أكسدة بدرجة حرارة عالية |
رابعا. حالات الفشل الشائعة في أدوات-توقيت جرينتش واسعة النطاق وتدابير تجنب التصميم
تزييف الجزء، انحراف البعد:السبب الجذري هو التبريد غير المتكافئ. الحلول: تبريد مقسم، قنوات مائية مشكلة، تحسين فرق سمك الجدار، السماح بالانكماش بشكل معقول.
اضطراب في تدفق الألياف وعدم كفاية القوة المحلية:القيود المفروضة على وضع المواد الخام؛ التحكم المجزأ في سرعة إغلاق القالب لمنع غسل الألياف بشدة وإزاحتها.
حافة الطيران المفرطة:تعزيز صلابة إطار القالب؛ تحسين دقة تحديد المواقع من أعمدة الدليل؛ تحسين الفجوة في شفرات القص
.الحافة الحادة تتآكل بسرعة:تصلب التبريد المحلي لحافة القطع.
تشوه التشكيل:قم بإجراء عمليات سحب متزامنة متعددة وضبط زاوية مسودة مناسبة للقالب.
V. إكمال تدفق عملية التشكيل بتوقيت جرينتش
قطع مادة صفائح GMT ← التسخين المسبق في فرن الهواء الساخن عند درجة 170 - 190 ← اليد الأوتوماتيكية تغذي المواد بسرعة في تجويف قطعة العمل ← الإغلاق السريع للمكبس الهيدروليكي ← الضغط العالي - (10 - 20 ميجاباسكال) ← التبريد والتشكيل داخل القالب ← القص الداخلي والتشذيب ← الطرد المتزامن ← إزالة الجزء والدخول في الدورة التالية.